EN
 AR
 FR
 DE
 HI
 IT
 JA
 KO
 PT
 RU
 ES
 ID
 LV
 VI
 HU
 MS
 GA
 BE
 YI
 EU
Hogyan készül a wolfram sugárzásvédő panel?
A wolfram sugárzásvédő panelek gyártása elsősorban a porkohászati eljáráson alapul (a legkiforrottabb és legszélesebb körben alkalmazott módszer). A részletes lépések a következők:
Főfolyamat: porkohászat
Ez az eljárás alkalmas lapos, nagy méretű vagy szabványos alakú volfrám sugárvédő panelek tömeggyártására, a stabil minőség és az alacsony költség előnyeivel.
Por előkészítése és keverése
Nyersanyag kiválasztása: Fő anyagként nagy tisztaságú volfrámport (tisztaság ≥99,9%) használjon, és ötvözőelem-porokat (nikkel, vas vagy réz) adjon hozzá 3-15% arányban. A nikkel és a vas kötőanyagként javítja a panel mechanikai tulajdonságait és megmunkálhatóságát; a neutronsugárzás árnyékolási forgatókönyveihez bórpor adható a neutronelnyelő képesség fokozása érdekében.
Egyenletes keverés: Tegye a kevert port egy nagy hatékonyságú keverőbe, és adjon hozzá kis mennyiségű szerves kötőanyagot (pl. paraffint), hogy javítsa a porszemcsék kötési teljesítményét. Keverje 2-4 órán át vákuum vagy inertgáz védelem alatt, hogy biztosítsa az egyes komponensek egyenletes eloszlását.
Öntvény
Hideg izosztatikus préselés (CIP): Ez a nagyméretű panelek magöntési lépése. Az összekevert port öntsük rugalmas formába (pl. gumiforma), és tegyük hideg izosztatikus présbe. Nagy nyomással (100-300 MPa) egyenletesen minden irányban, hogy a kívánt méretű és kezdeti sűrűségű (relatív sűrűség ≥60%) panellapot képezzen.
Préselés: Kicsi vagy vékony panelek esetén használjon merev fémformát a közvetlen préseléshez, amely hatékonyabb, de alkalmas egyszerű formákhoz.
Szinterezés
Helyezze a préselt nyersdarabot hidrogén atmoszférájú szinterező kemencébe (hidrogént használnak a wolframpor oxidációjának megakadályozására). Emelje fel a hőmérsékletet 1400-1600 °C-ra szabályozott fűtési sebességgel, és tartsa melegen 2-6 órán keresztül.
A szinterezés során a kötőanyag elpárolog, a porszemcsék atomos diffúzión és kötésen mennek keresztül, amivel sűrűsödik. A kész nyersdarab relatív sűrűsége elérheti a 95-99%-ot, ami megfelel a sugárárnyékolás követelményeinek.
Precíziós megmunkálás
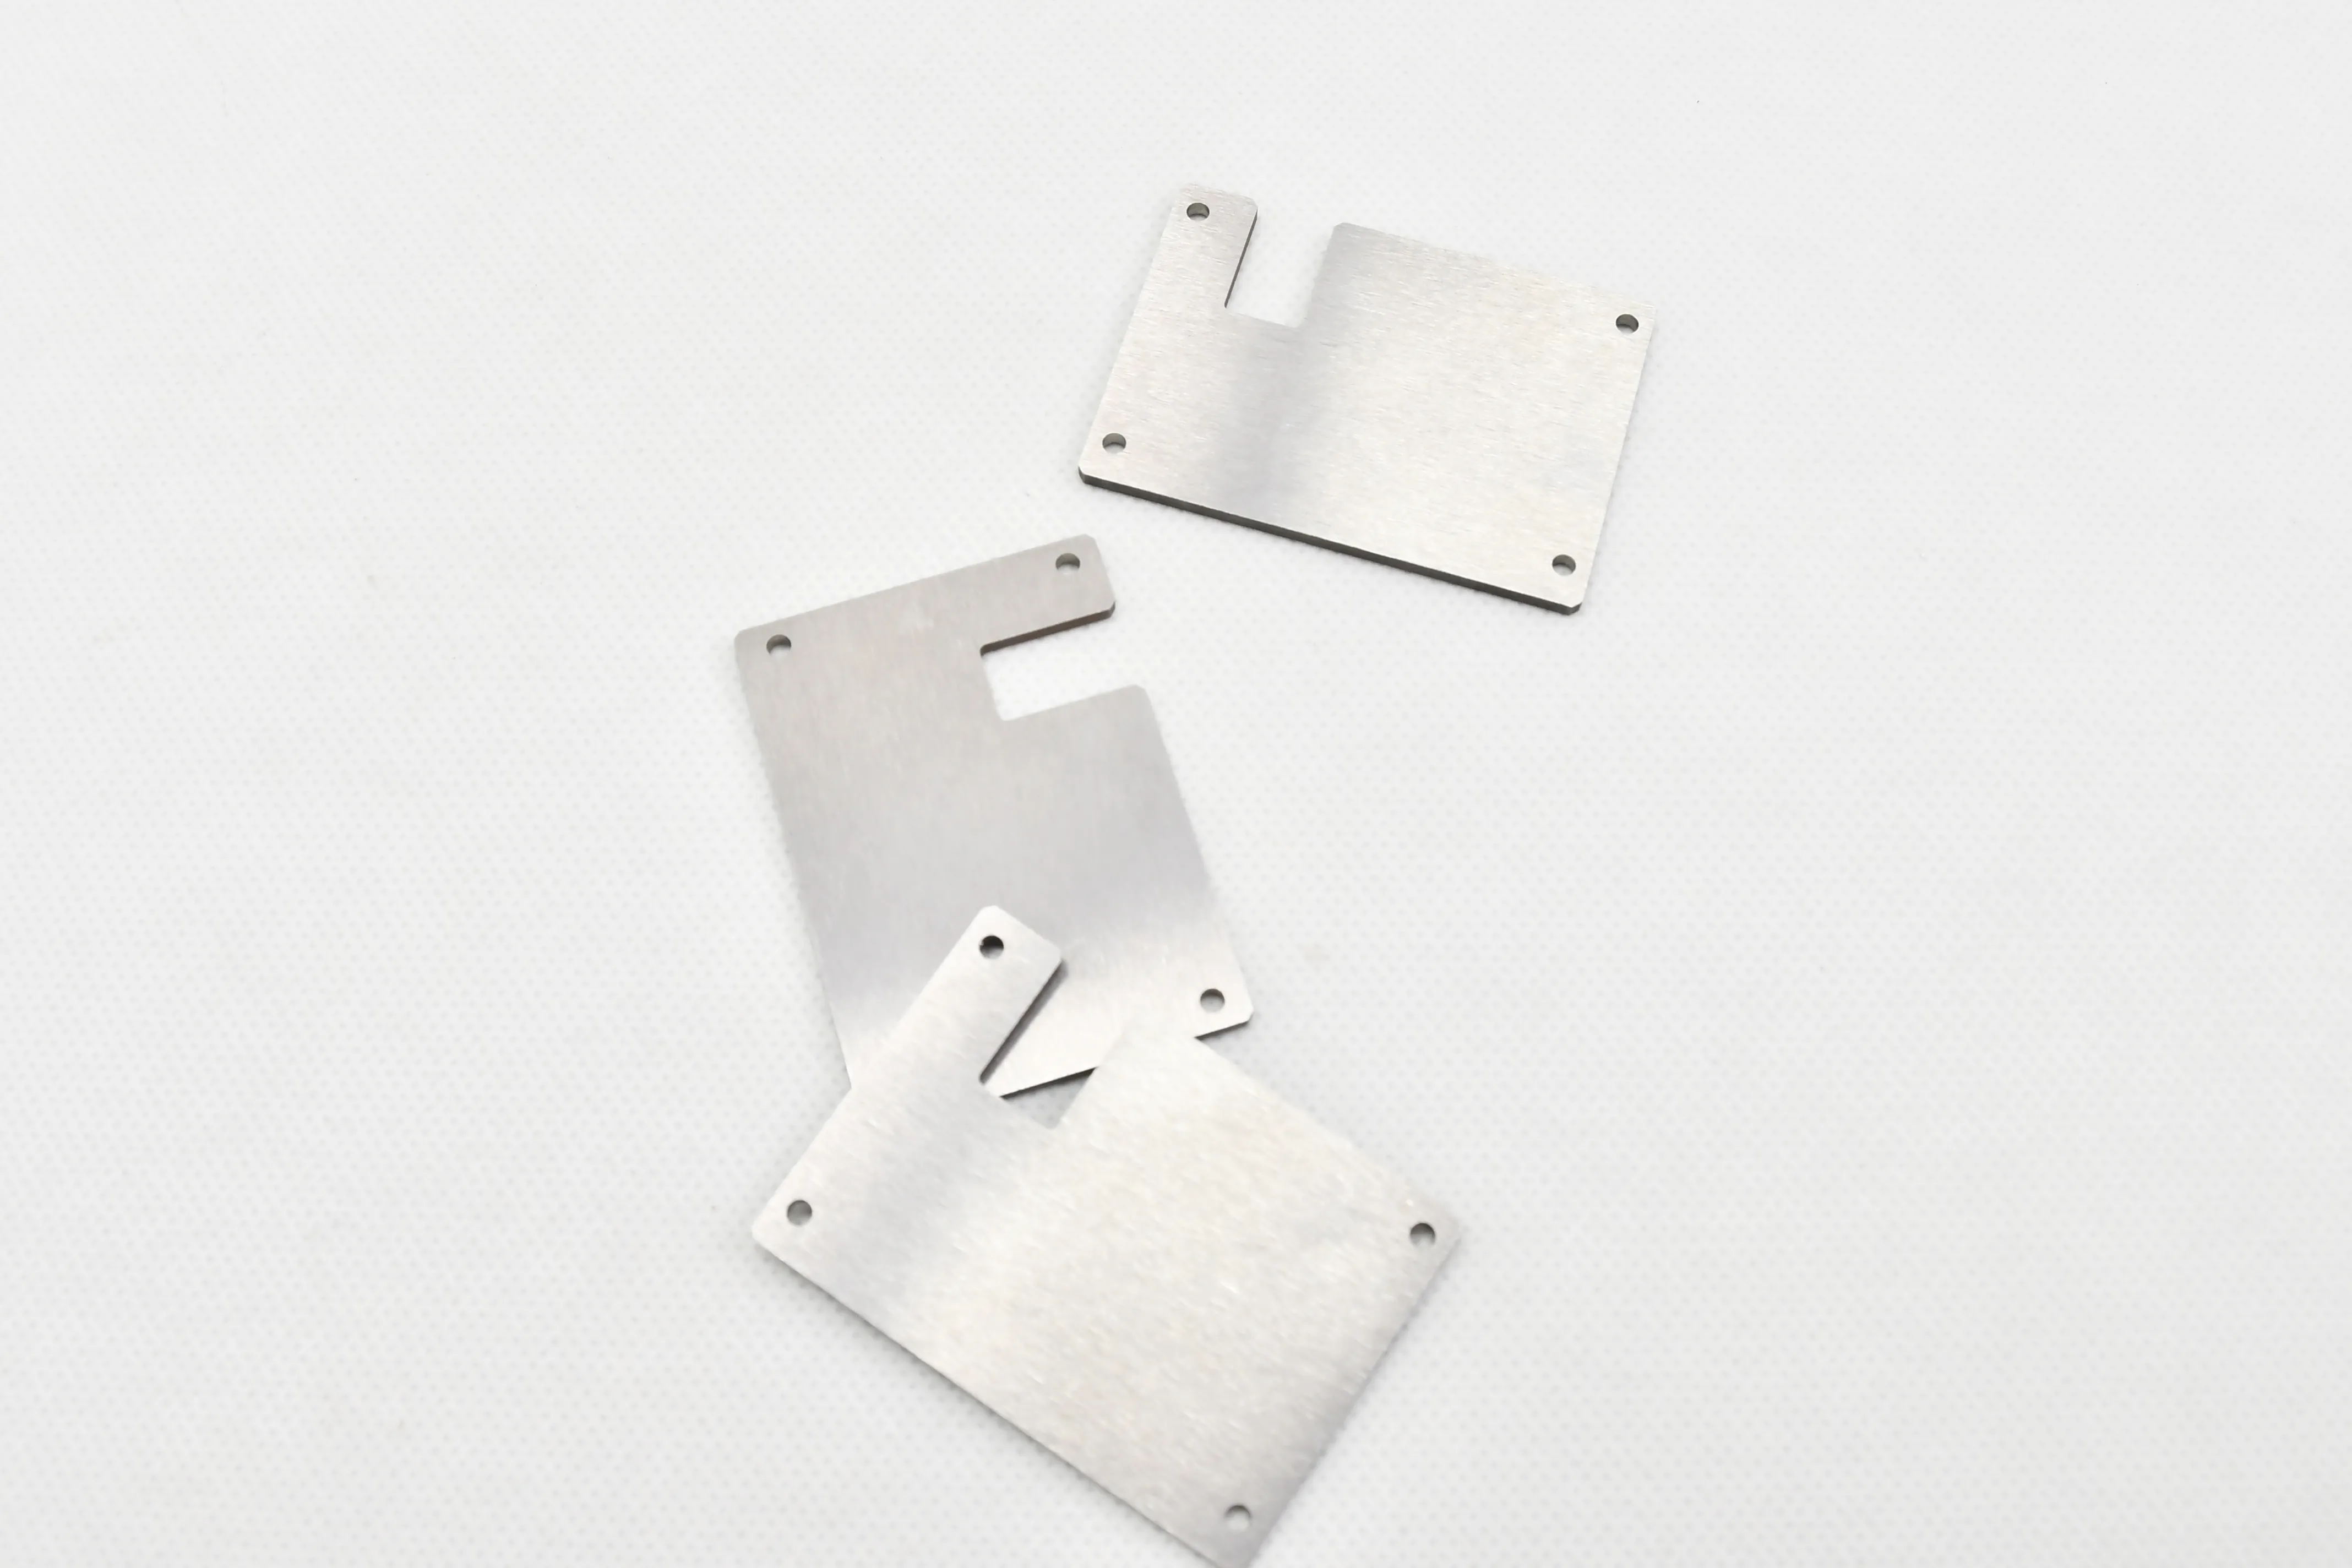
Használjon CNC vágógépeket, csiszológépeket és fúrógépeket a szinterezett nyersdarab feldolgozásához. A kulcs a panel vastagságának tűrésének (±0,1 mm) és síkságának szabályozása, valamint a beépítési furatok, hornyok vagy élletörések feldolgozása az ügyfél rajzai szerint.
Az árnyékoló berendezésbe szerelendő paneleknél a precíziós megmunkálás biztosítja a csatlakozási szerkezet illeszkedési pontosságát.
Felületkezelés
Korróziógátló kezelés: Végezzen galvanizálást (nikkelezés, horganyozás) vagy passziválást a panel felületén a korrózióállóság javítása és az oxidáció megelőzése érdekében nedves környezetben.
Felületi polírozás: Az orvosi vagy precíziós berendezésekben használt panelek esetében polírozza a felületet a felületi érdesség csökkentése (Ra ≤0,8 μm) és a megjelenés minőségének javítása érdekében.
Minőségellenőrzés
A tesztmag teljesítménymutatói: sűrűség (16,5–18,5 g/cm³), sugárzás árnyékolási hatékonysága (vizsgálati röntgen/γ-sugár csillapítási sebesség), mérettűrés és mechanikai szilárdság.
Végezzen szivárgásérzékelést nukleáris ipari alkalmazásokban, hogy elkerülje a sugárszivárgás kockázatát.